KAESER KOMPRESSOREN ottimizza l'impianto di aria compressa del birrificio König.
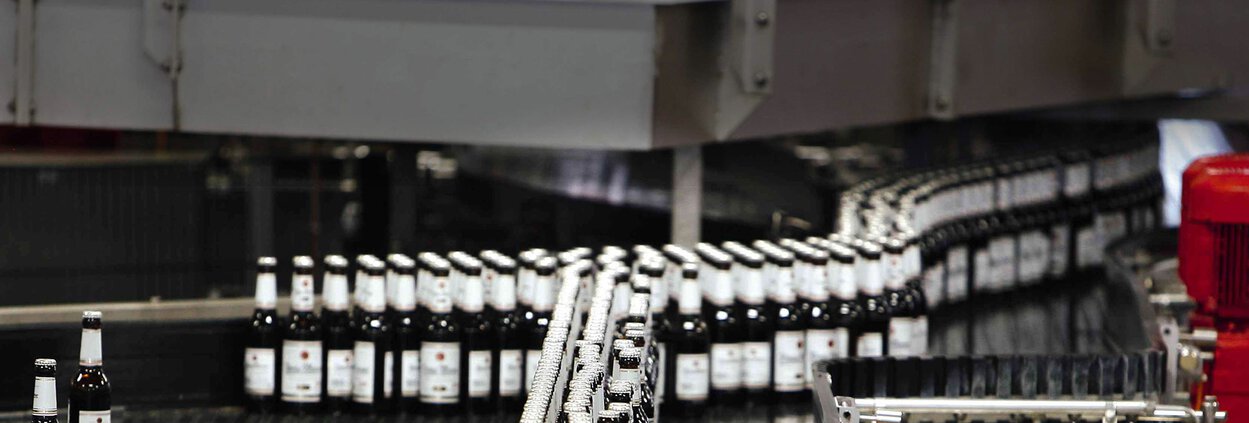
Da oltre 150 anni, il quartiere Beek di Duisburg è la culla della "König Pilsener", affettuosamente soprannominato il "Re" delle birre. Grazie al supporto di Kaeser Kompressoren, ogni giorno vengono riempite più di 1,3 milioni di bottiglie in quello che è uno dei centri di imbottigliamento più grandi e all'avanguardia del mondo.
Uno dei compiti principali dei compressori è garantire al birrificio un approvvigionamento affidabile di aria compressa di qualità, in totale conformità con gli standard alimentari. L'intero processo di produzione della birra si basa infatti sull'aria compressa: dal suo utilizzo come fluido di spinta per i travasamenti, all'ossigenazione del mosto di malto all'inizio del processo di fermentazione, fino al riempimento di bottiglie e fusti. Inoltre, un volume considerevole di aria compressa è necessario per l'azionamento delle numerose valvole e dei regolatori pneumatici. "Naturalmente, l'aria compressa deve essere completamente pulita, cosa che viene garantita utilizzando compressori a secco abbinati ad un sistema di filtrazione sterilizzante", spiega Werner Randschau, responsabile Facility Management, Ambiente e Sicurezza sul Lavoro presso il birrificio di König.
Massima efficienza: tempi di funzionamento a vuoto ridotti dal 25 al 2%.
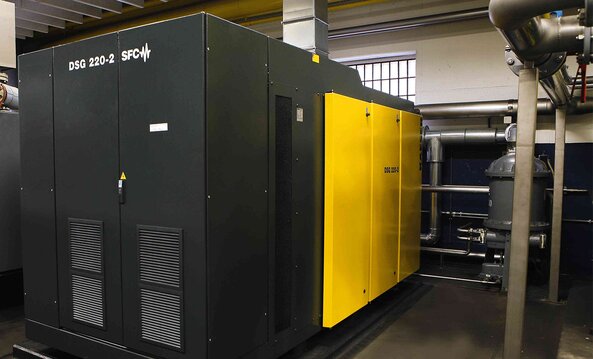
La centrale d'aria compressa del birrificio König, basata su una tecnologia oil-free, è stata ampliata con l'introduzione di un compressore a vite Kaeser di ultima generazione: la nuova macchina - un modello DSG 220-2-SFC da 132 kW regolato in frequenza tramite inverter - si è posta alla guida di un parco macchine che comprendeva già tre compressori a vite a secco preesistenti, riscuotendo un enorme successo. Come spiega con soddisfazione Werner Randschau: "Dal momento in cui la macchina Kaeser è entrata in funzione, il tempo di funzionamento a vuoto della centrale è scesa da oltre il 25% ad appena il 2%. Questo ci permette di risparmiare una quantità notevole di energia elettrica."
L'investimento nell'impianto DSG rispecchia anche le esperienze positive che Werner Randschau e l'amministrazione della König hanno già fatto con compressori a vite Kaeser acquistati precedentemente: tra le altre applicazione del sito, l'aria compressa proveniente da un impianto di tipo DSD 171 si occupa del trasporto pneumatico delle trebbie (i residui di malto d'orzo esausti) verso il serbatoio, dal quale i veicoli per lo smaltimento vengono caricati tramite un trasportatore a coclea. In sintesi: Kaeser aiuta il birrificio a risparmiare risorse preziose ed è da decenni un partner di fiducia. Una vera e propria storia di successo...a cui brindare!