per le soffianti KAESER!
Ma cosa c’entra la panna con l’aria compressa? Il legame è presto chiarito leggendo la storia di successo della cooperativa lattiero-casearia bavarese BMI (Bayerische Milchindustrie eG) di Zapfendorf. Si tratta di acqua pulita, o più precisamente del trattamento delle acque reflue casearie.
Acqua pulita: una sfida vinta grazie all’impiego di una tecnologia affidabile, innovativa, di facile utilizzo e a costi inferiori. Tutto questo è stato realizzato grazie ad una moderna stazione di soffianti a vite.
Bayerische Milchindustrie di Zapfendorf
BMI è una cooperativa lattiero-casearia con una lunga tradizione ed esperienza internazionale. Il più grande stabilimento BMI si trova attualmente a Zapfendorf, nel nord della Baviera. Oltre alla produzione standard di latte scremato e siero di latte dolce in polvere, la gamma si arricchisce continuamente di prodotti speciali. Il caseificio produce concentrati di proteine di alta qualità utilizzando i più moderni processi di ultrafiltrazione. Questi prodotti sono sempre più richiesti nell’industria alimentare, nel campo della dietetica, della nutrizione infantile e in generale nel settore degli alimenti naturali. La produzione di lattosio, latte grasso, prodotti a base di siero di latte, nonché l'essiccamento di siero di latte parzialmente delattosato e la concentrazione di poliammine completano il programma di produzione. Nella sede di Zapfendorf trova posto anche un moderno stabilimento per la produzione di alimenti freschi, come burro, panna, quark e latte cagliato.
Maggiore efficienza energetica grazie alle soffianti a vite
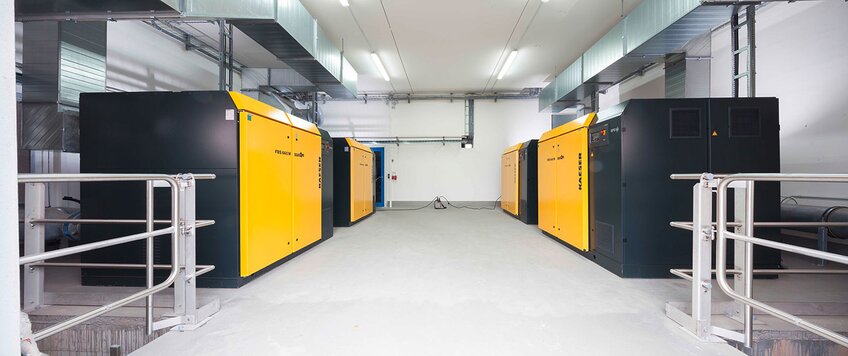
Nel 2014, di fronte all'aumento della domanda e quindi della sua produzione, la cooperativa ha avviato lo studio di un nuovo impianto per la depurazione delle acque di lavorazione dei latticini. Il progetto prevedeva quattro reattori biologici sequenziali per la biodegradazione del carico di nutrienti dalle acque di processo generate in quantità variabili. Quattro soffianti avrebbero assicurato l’apporto d’aria per i microrganismi coinvolti in questo processo.
Per ridurre al minimo i costi di esercizio del proprio impianto di trattamento delle acque, considerata la produzione energivora dell’aria di attivazione, la cooperativa ha puntato sulle soffianti a vite, all’epoca nuove sul mercato, piuttosto che sulle convenzionali soffianti rotative a lobi. Le soffianti a vite sono essenzialmente compressori a vite oil-free ottimizzati per il segmento a bassa pressione e che offrono un’efficienza significativamente maggiore a pressioni differenziali di 400 mbar e oltre. Grazie ai loro rotori elicoidali come ad esempio il profilo SIGMA, queste macchine offrono una maggiore efficienza. Esse generano un notevole risparmio energetico e sui costi quando, come nel caso della cooperativa BMI, la pressione differenziale richiesta è compresa tra 600 e 800 mbar e le soffianti funzionano per molte ore come nel trattamento dell'acqua.
Le prime bozze del progetto BMI prevedevano inizialmente soffianti a vite di prima generazione: macchine convenzionali e incomplete, ovvero prevalentemente componenti meccanici che avrebbero dovuto essere equipaggiati con quadri elettrici esterni, forniti da aziende in subappalto. Fortunatamente, la prossima generazione di soffianti a vite - ovvero macchine complete, dotate di quadro elettrico, unità di potenza e pronte per l'avviamento - stava già iniziando ad affacciarsi sul mercato, l'attenzione si è quindi rapidamente rivolta a questo nuovo tipo di macchine.
Pronti per Industria 4.0
È stato proprio questo "sistema completo" delle nuove soffianti a vite che alla fine ha favorito la giusta decisione. Nel caso dell’azienda BMI di Zapfendorf, si tratta di soffianti a vite, mod. FBS-M-SFC con inverter integrato e un sistema di controllo intelligente SIGMA CONTROL 2. Grazie a questo controllo interno, le soffianti sono collegate tramite Profibus direttamente alla stazione di controllo dell'operatore, che può visualizzare i dati di funzionamento e di stato degli impianti. La sala di controllo trasmette la velocità e quindi la portata volumetrica alle soffianti, le quali possono anche essere controllate a distanza tramite il sistema bus.
Grazie ai sistemi di controllo e alla configurazione completa, queste macchine possono essere utilizzate anche per tutte le applicazioni tipiche di Industria 4.0 o del trattamento dell’acqua 4.0. I cambiamenti che definiscono questa 4a rivoluzione industriale interessano non solo gli impianti di produzione ma anche il trattamento delle acque. Vanno di pari passo con l'espansione del digitale e del networking e si basano sulla comunicazione M2M e tra la macchina e un sistema di gestione dei processi. L'obiettivo è un controllo più flessibile della macchina, nonché la diagnostica dei suoi dati di funzionamento e di stato in tempo reale (cosiddetto Condition Monitoring) al fine di garantire un funzionamento ottimale ed effettuare la manutenzione predittiva. Ciò significa che una grande quantità di informazioni sullo stato di funzionamento e manutenzione della soffiante può essere letta in una direzione e, viceversa, la soffiante può essere controllata a distanza nell'altra direzione - idealmente con un semplice cavo bus dati.
L’offerta KAESER ci ha convinti:
Ottima efficienza con prestazioni garantite come dichiarato, un sistema completo con elettronica di potenza, inverter integrato, motori IE4, sensori e collegamento al sistema di controllo di processo tramite Profibus.
Björn Wittmann, Bayerische Milchindustrie eG Werk Zapfendorf
Il sistema completo garantisce la sicurezza operativa
Il sistema di controllo può, ad esempio, trasmettere in tempo reale: la pressione di aspirazione, quella di mandata e differenziale, la temperatura di aspirazione, la temperatura finale, quella dell'olio e la temperatura all’interno della cappottatura insonorizzante, la perdita di carico del filtro di aspirazione e, nel caso di un inverter: la velocità della soffiante, l'assorbimento di corrente dell’inverter e la tensione del circuito intermedio. Vengono, inoltre, monitorati la temperatura e il consumo di corrente dei motori, il livello dell'olio, la temperatura delle schede elettroniche e molti altri parametri.
I valori di soglia, per la segnalazione di un avviso e di un allarme per ciascuno di questi parametri, vengono definiti nel sistema di controllo e possono essere implementati anche nel sistema di gestione del processo tramite un protocollo bus, rendendo così il monitoraggio comodo e semplice. Le soffianti dispongono anche di contatori delle ore di funzionamento della macchina e dei suoi componenti come il blocco soffiante, il motore, il sistema di controllo, l’unità di potenza, le parti di manutenzione, ecc. Ai materiali di consumo come filtri di aspirazione, olio, cinghie, ecc. vengono assegnati intervalli di manutenzione che generano un messaggio di manutenzione alla scadenza del rispettivo intervallo. Nell'immagine di processo sono visualizzati anche variabili di stato: macchina On, Off, in standby, avvertenza e allarme.
Dal punto di vista dell'operatore, la decisione a favore di macchine plug & play così versatili è maturata dopo un attento confronto tra funzionalità e costi: rispetto alle macchine complete, il costo richiesto per implementare funzionalità comparabili mediante automazione elettrica separata dei singoli componenti era semplicemente impraticabile. Era ovvio che l’investimento non si sarebbe limitato al solo acquisto di componenti come soffianti, inverter e quadri elettrici. Un confronto dettagliato delle funzionalità della macchina e del sistema di controllo ha incluso nella fornitura anche i costi per i relè di commutazione e gli sganciatori di sovracorrente per il collegamento di azionamenti elettrici ausiliari come ventole, pompe dell'olio e per vuoto, trasformatori e dispositivi di analisi per i sensori di temperatura e pressione dell’aria, nonché quelli di livello e pressione dell'olio. I segnali rilevati dai sensori devono essere analizzati, registrati con valori soglia e implementati in azioni tramite logica cablata. Grazie alle interfacce chiaramente definite, la messa in servizio è stata rapida e impeccabile. L'intero impianto è completamente documentato e certificato CE e CEM, nel rispetto delle normative di sicurezza industriale. Il fatto che tutto fosse pianificato nella fornitura ha facilitato la progettazione dell'investimento ma anche il calcolo comparativo dei costi energetici perché i dati di potenza della macchina pronta per l'avvio erano trasparenti e disponibili a monte.
Oltre all'affidabilità della pianificazione e alla sicurezza giuridica, la configurazione studiata garantisce la sicurezza del processo. In caso di guasto del controllo remoto, le soffianti possono essere commutate facilmente e in qualsiasi momento alla modalità manuale tramite selezione nel menu del SIGMA CONTROL 2, indipendentemente dal sistema di gestione del processo e senza dover ricorrere a operazioni di ricablaggio o riparametrizzazione (come avveniva in precedenza con il collegamento a inverter esterni, ecc.). In caso di emergenza, queste macchine sono in grado, in ultima istanza, di fornire aria ai microrganismi nei bacini di aerazione e mantenerli in vita.
Conclusione
Le quattro soffianti a vite sono in funzione ormai da due anni e il project manager è soddisfatto della qualità del servizio di queste macchine con i loro inverter, il loro sistema di controllo interno e il collegamento con la stazione di controllo. Sottolinea, inoltre, che le prestazioni offerte dalle soffianti a vite rientrano effettivamente nei parametri garantiti secondo l'allegato ISO 1217 E, a riprova del fatto che l'ottima efficienza energetica prevista è stata effettivamente raggiunta. Secondo il project manager, il fatto che tutto fosse pianificato nella fornitura ha consentito risparmi significativi sull'ammontare dell'investimento.
Cliccare qui per accedere alla pagina dei prodotti